BIM预制加工
BIM预制加工
在洁净室建设现场,有一个反复出现却很少被公开讨论的问题:墙板运到现场,拼到最后一块,发现差了两公分。
这两公分不是某一块板的问题。它可能来自龙骨安装时的1毫米偏差,来自板材切割时的0.5毫米误差,来自不同供应商构件之间的模数不统一,也来自现场交叉施工中被碰歪的一根立柱。当这些微小误差沿着数十米的墙面一路累积,最终就变成了一个无法回避的缺口。
传统做法很直接:切。切割、打磨、定制异形过渡件,强行把缺口补上。但洁净室最忌讳的恰恰就是现场切割——金属粉尘、碎屑、振动,每一项都可能对洁净度造成不可逆的影响。
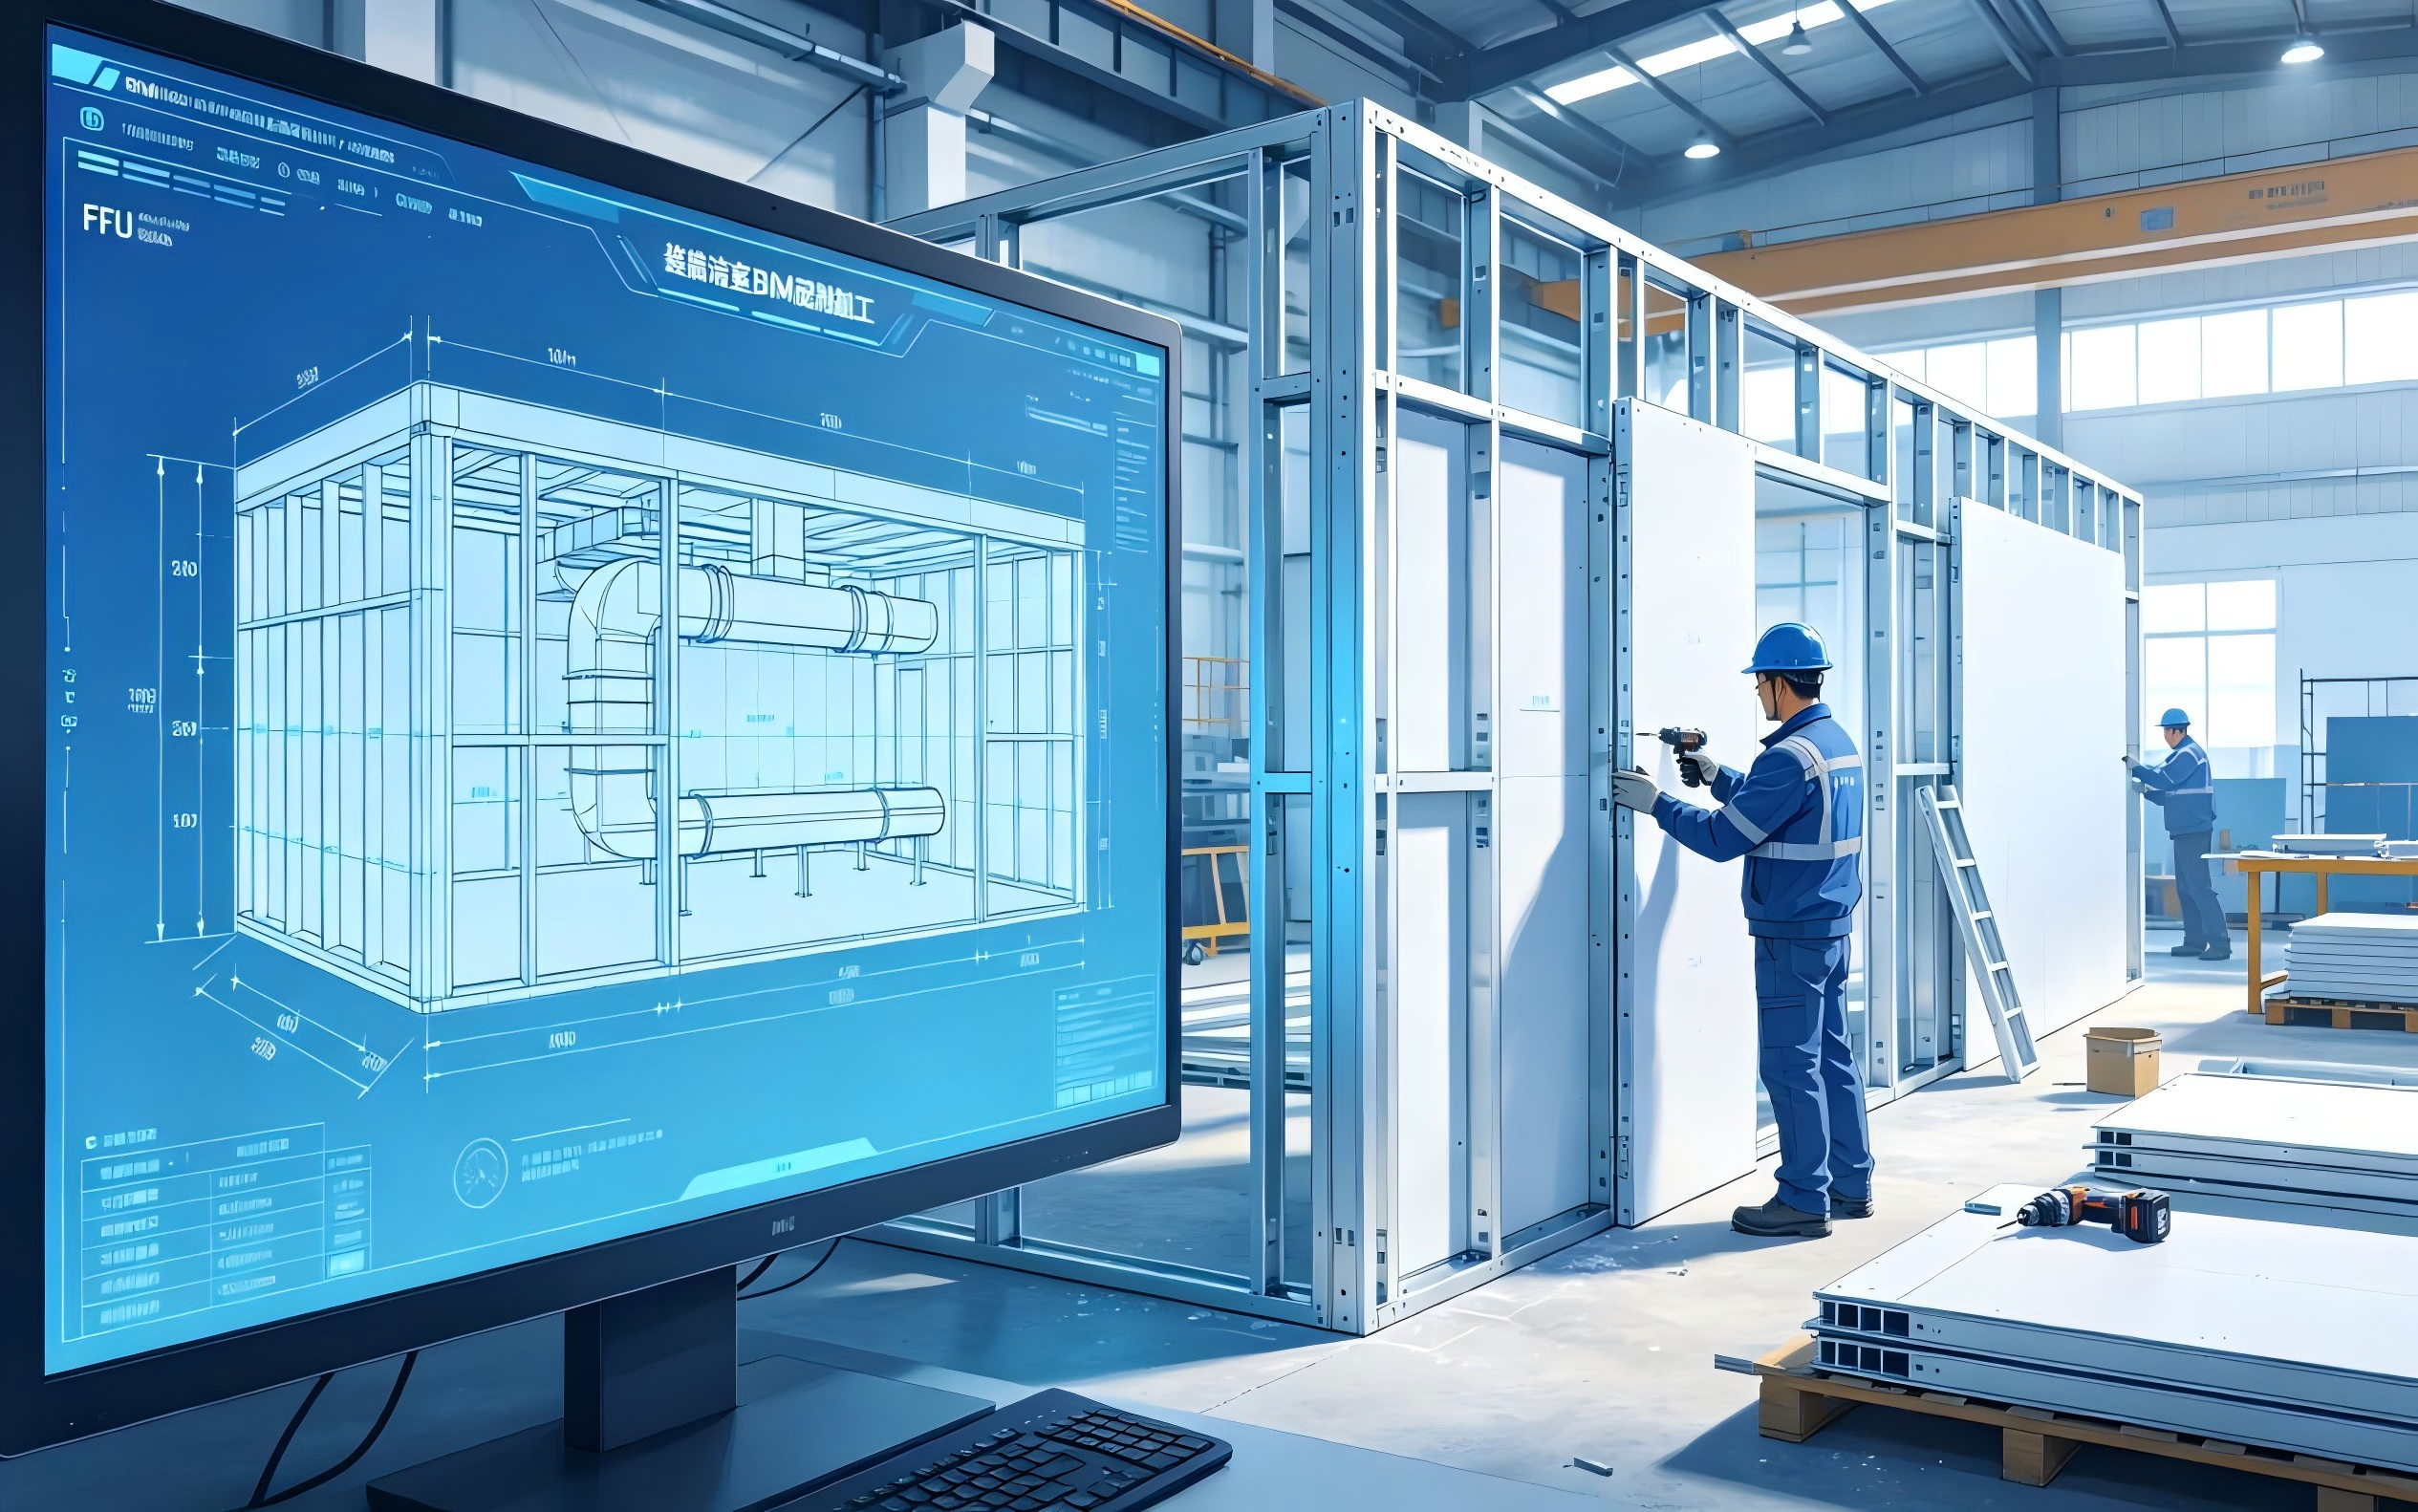
本文讨论的是BIM驱动的装配式预制加工。它不是一个新概念,但真正理解它如何把拼接精度从厘米级压缩到毫米级、把现场切割从“不可避免”变成“完全不需要”的人并不多。
一、问题本质:公差在累积
要理解BIM预制加工的价值,先得搞清楚传统洁净室安装为什么“对不上”。
很多人第一反应是施工质量不行、工人不专业。这个判断有它成立的一面,但它解释不了一个现象:即便每一道工序都按规范执行、每一块板材都检验合格,最终拼接仍然可能出现显著偏差。
原因在于公差累积机制。
洁净室的围护系统由大量标准化构件组成——墙板、吊顶龙骨、角铝、门窗框体、回风柱。每一个构件在生产时都有允许公差,行业内常见的板材尺寸公差是1毫米。单看这个数字,精度已经不低。但问题出在“累积”上:
一块板差1毫米,十块板沿同一方向拼接,理论累积偏差就是10毫米;如果中间还有龙骨安装偏差、密封胶缝压缩量不一致、现场温湿度导致的材料微变形,实际累积偏差往往比线性叠加更大。据部分项目统计,在长达数十米的连续墙面拼接中,末端累计偏差超过20毫米并不罕见。
更复杂的是多专业交叉。洁净室不是只有墙板——风管、FFU(风机过滤单元)、照明灯具、电气桥架、工艺管道,每一个系统都有自己的尺寸和定位要求。传统模式下,各专业分别出图、分别施工,碰撞和错位几乎是必然结果。等发现风管与龙骨冲突、FFU定位和吊顶开孔对不上,往往只能靠现场切割补救。
二.解法核心:把误差消灭在工厂
BIM预制加工的核心逻辑:把可预见的问题尽可能在数字世界里解决掉。
具体来说,它做了三件传统模式做不到的事:
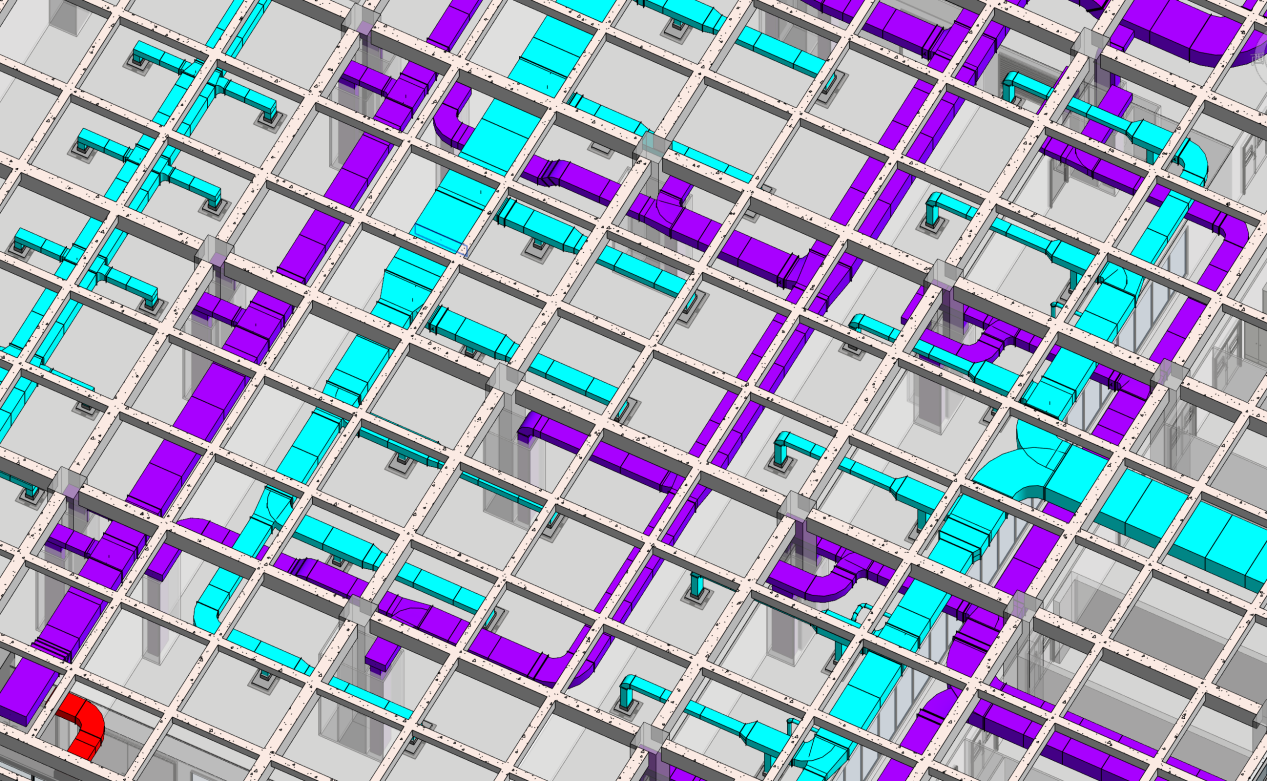
第一,统一数字基准。所有专业——建筑、结构、暖通、电气、工艺——在同一个BIM模型里协同设计。风管的位置与走向、FFU的排布、灯具的开孔,全部在三维空间中精确对位。设计阶段就完成碰撞检测,而不是等材料运到现场才发现冲突。
第二,工厂预制加工。BIM模型直接导出加工数据,驱动数控设备在工厂里完成切割、冲孔、折弯。工厂环境通常更稳定,温湿度可控,设备精度可以稳定控制在±0.5毫米以内,远高于现场手工切割的水平。更重要的是,每一块构件的尺寸都是基于同一个数字模型生成的,天然具备一致性。
第三,现场装配。所有构件运到现场后,只需要通过预设的连接结构——卡扣、压条、螺栓、磁吸接口——进行拼装。通常不需要切割、焊接和湿作业。整个过程更像是搭乐高积木,而不是盖房子。
这三件事合在一起,产生了一个质变:误差的来源从“多个独立环节的累积”变成了“单一数字模型的输出”。只要模型是对的,加工是准的,现场拼装的精度就是有保障的。
三. 机制拆解:从数字模型到毫米级拼接的四步闭环
理解了核心逻辑,还需要看清楚它具体怎么运转。BIM预制加工实现毫米级拼接,靠的是一个四步闭环。
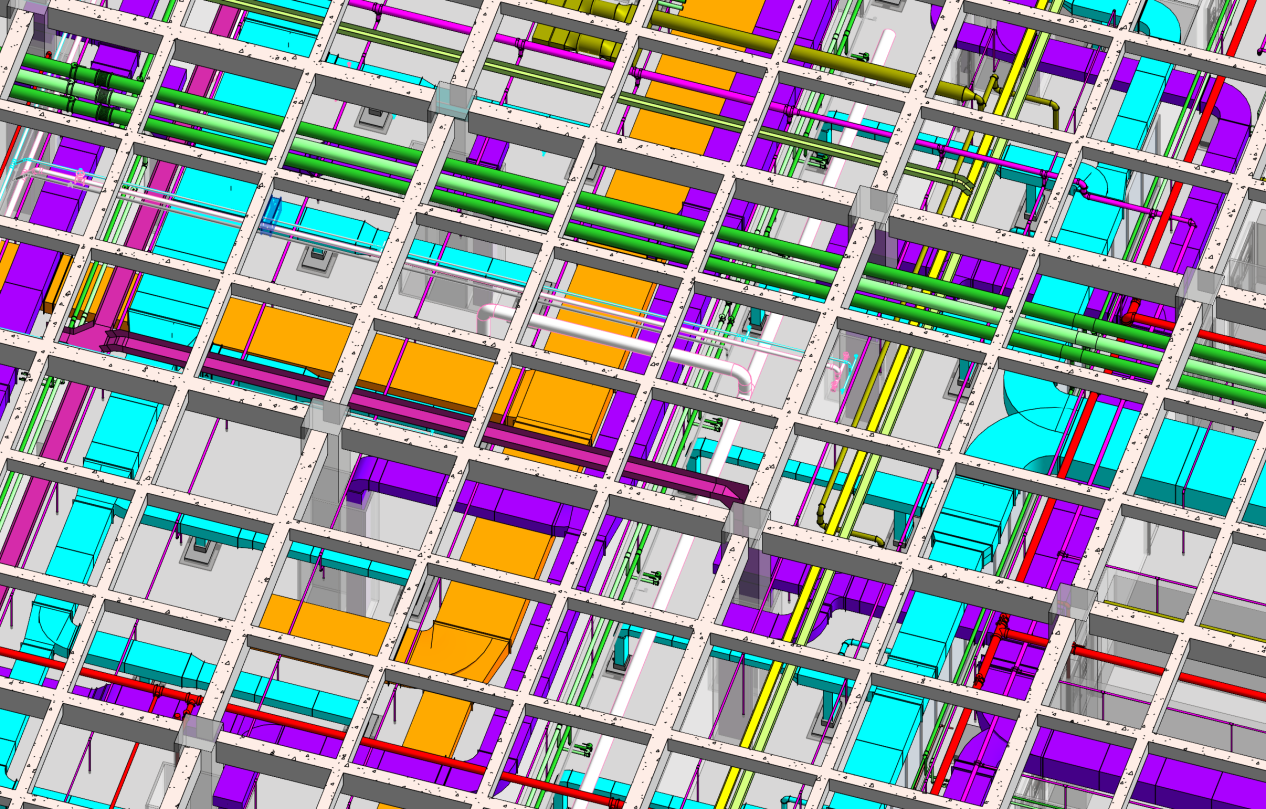
第一步:全专业BIM协同建模。
这一步的关键不是“画一个三维模型”,而是所有专业在同一个模型里工作。建筑师确定空间布局,暖通工程师排布风管和FFU,电气工程师设计桥架和灯具位置,工艺工程师对接生产设备接口。每一个构件都有精确的三维坐标和尺寸参数。
模型完成后,运行碰撞检测。软件会自动找出所有空间冲突——风管与梁冲突、桥架穿过龙骨、FFU定位和吊顶模数不匹配。这些问题在设计阶段修改的成本远低于现场,到了现场就是几万甚至几十万的返工。
第二步:模型驱动的工厂预制。
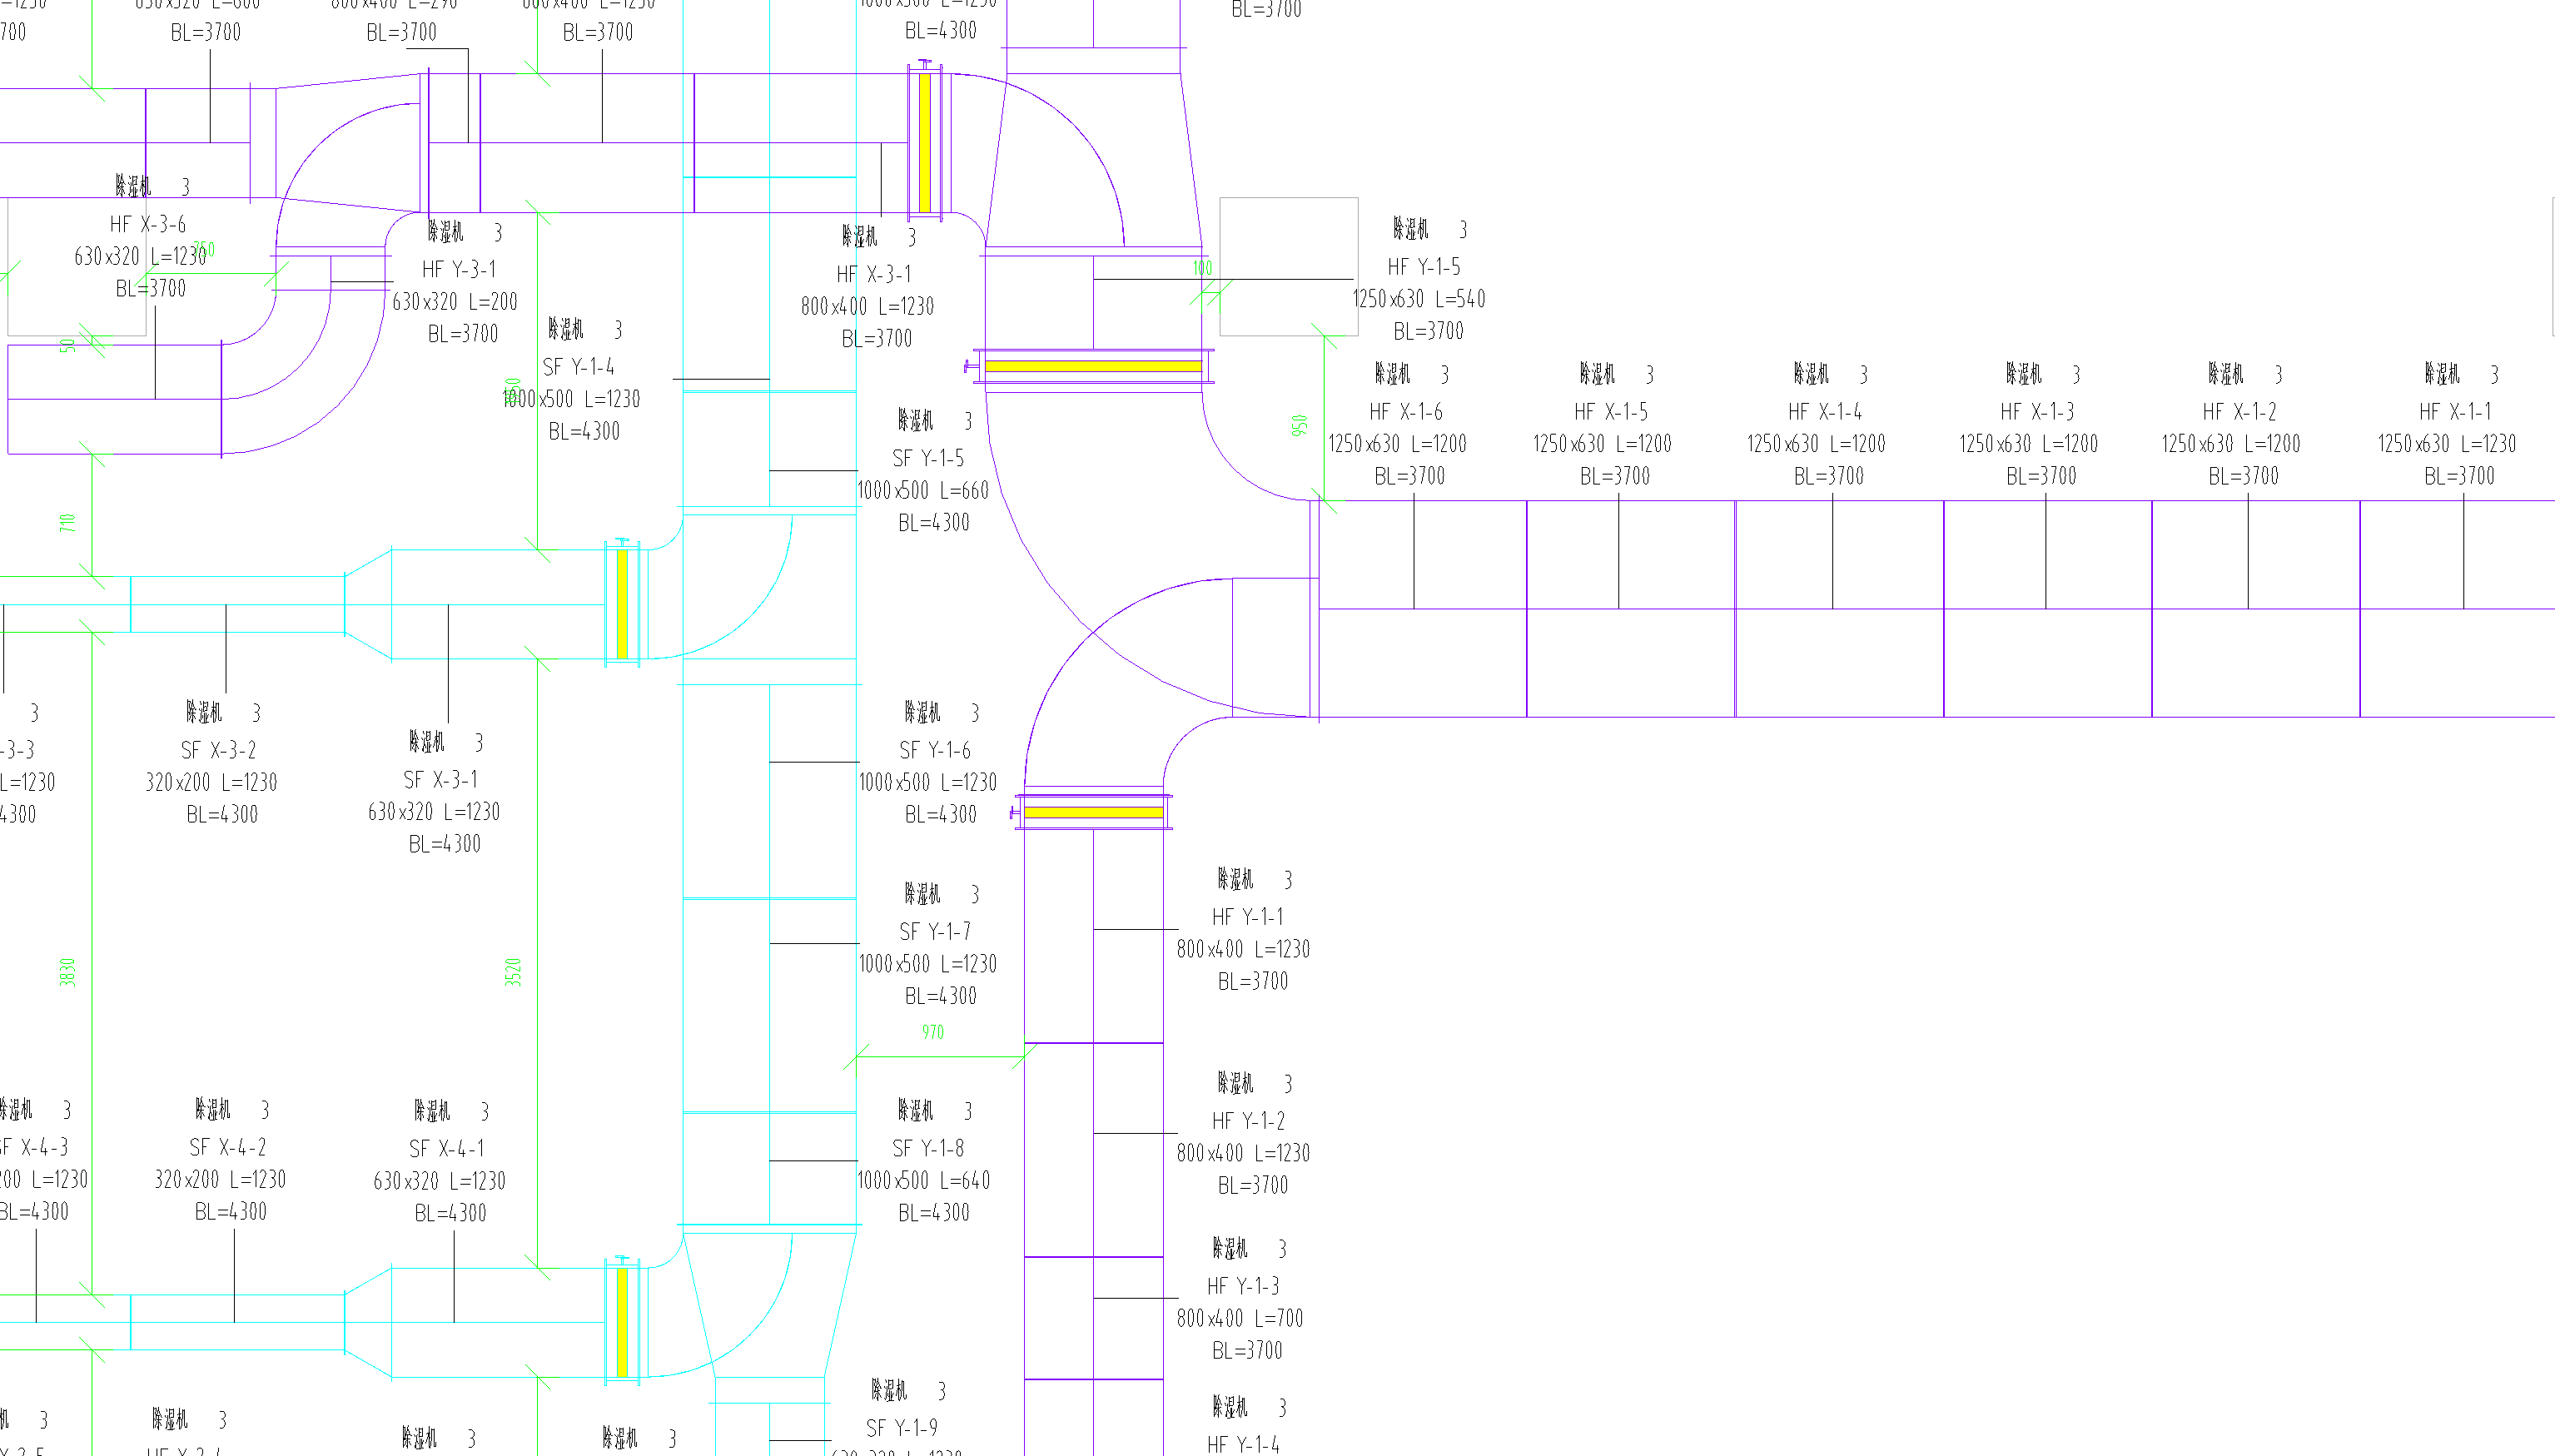
BIM模型不是只用来看看的。它可以直接导出加工图纸和数控代码,输入到工厂的生产设备中。风管的尺寸、开孔位置、连接件的孔位,全部由模型数据驱动,基本不需要人工二次转换。
第三步:模数化设计与公差分配。
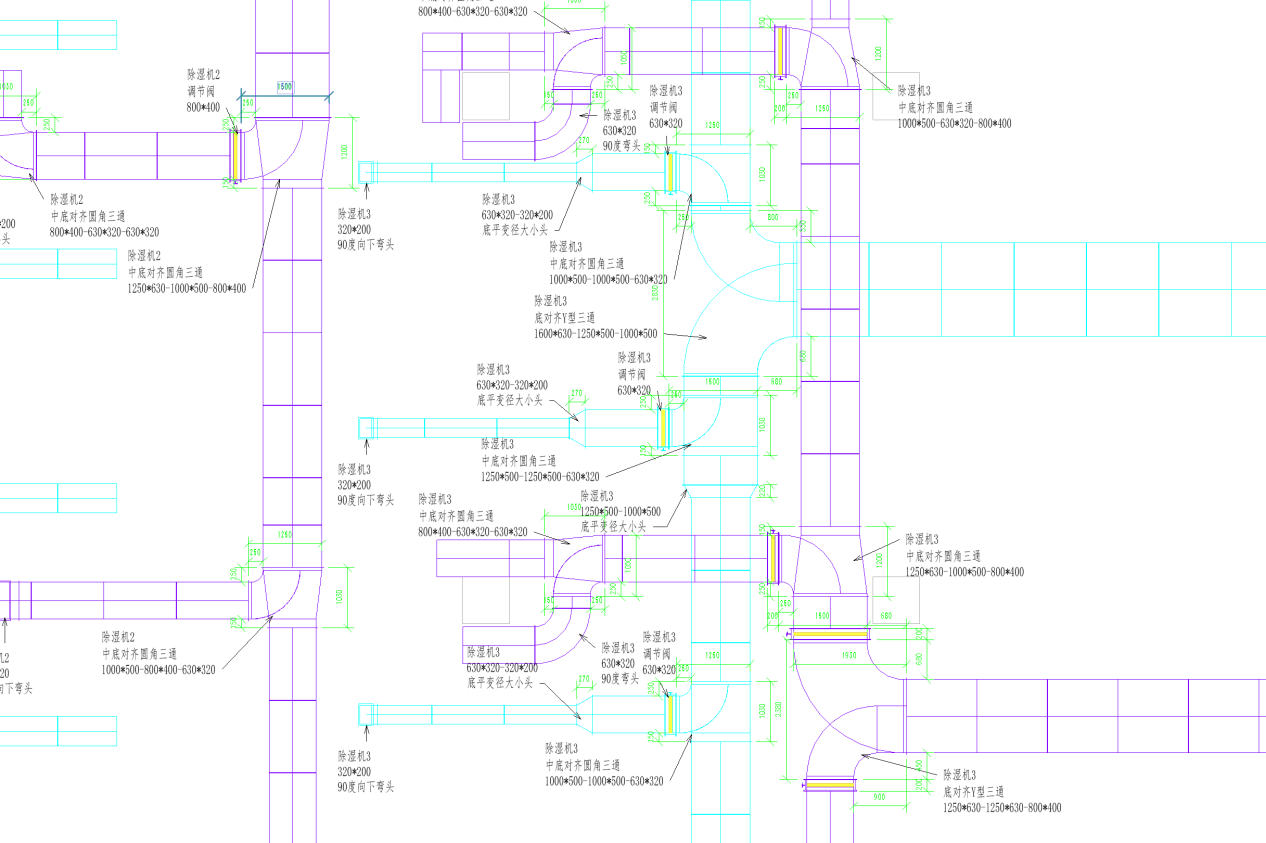
毫米级拼接不只是靠加工精度,还要靠合理的公差分配。装配式洁净室通常采用标准化模数,例如风管标准节长度常用1230mm。统一的模数确保了构件之间的互换性和拼接的一致性。
同时,设计阶段会预先分配每个连接节点的公差容限。哪些位置允许微调,哪些位置必须零间隙,哪些地方用弹性密封吸收微小偏差,都在模型里规划好。现场工人不需要“随机应变”,只需要按编号安装。
第四步:现场验证与数字闭环。
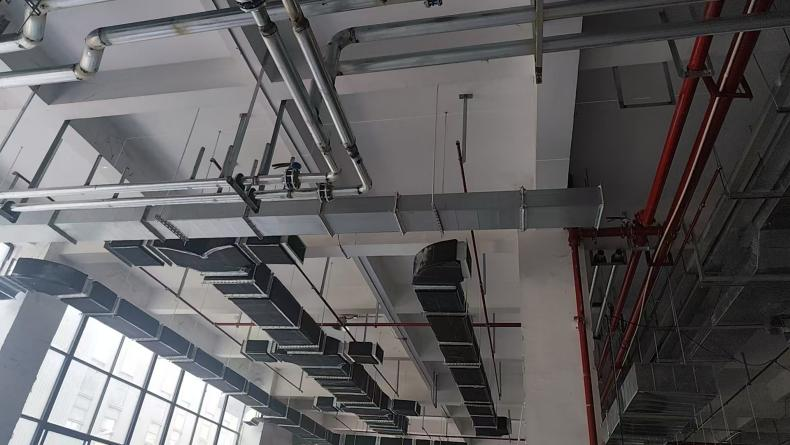
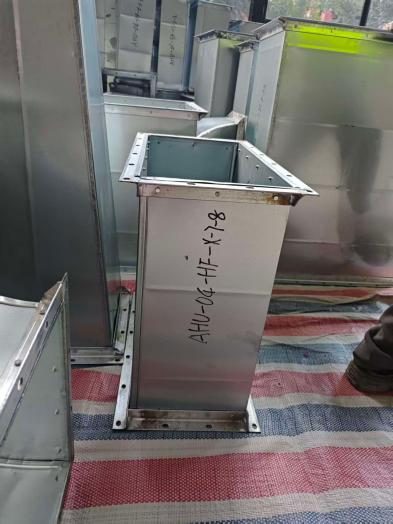
风管预制构件运到现场后,施工人员需核对每一节风管的编码和安装位置,确认无误后再进行拼装。拼装过程中,可以用三维激光扫描对已安装部分进行复测。
四、精度、效率、污染的三重改变
精度方面,据部分项目统计,采用BIM协同设计的装配式洁净室项目,现场变更率平均下降约62%,材料损耗率降低至3.1%以下。这两个数字背后的逻辑是一致的:设计阶段解决了碰撞和错位,现场就不需要变更;工厂精确加工,现场就不需要裁切余量。
效率方面,由于90%以上的加工工序在工厂完成,现场只需要拼装,安装周期较传统施工缩短60%以上。在条件具备时,一个1000平方米的ISO 6级(千级)洁净间,从下单到验收交付可控制在20天以内,而传统方式通常需要两到三个月。对于半导体、生物医药等时间成本极高的行业,这个差距直接意味着产能释放的早晚。
污染控制方面,这可能是最被低估的改变。传统洁净室施工中,现场切割产生的金属粉尘和颗粒物是洁净度的最大威胁之一。即便施工后进行全面清洁,残留的微粒仍可能在后续运行中释放,影响产品良率。BIM预制加工以工厂预制替代现场切割,从源头大幅降低这一风险。
五.适合BIM预制装配式的项目
不是所有洁净室项目都必须采用BIM预制加工。判断是否适合,可以看四个维度:
第一,洁净度等级。等级越高(如百级、千级,对应ISO 5、ISO 6,或更高级别;ISO等级数字越小,洁净度越高),对现场污染的容忍度越低,现场免切割的价值越大。百级、千级洁净室建议优先采用预制装配。
第二,工期要求。如果项目有明确的投产时间节点,工期压缩带来的收益显著,预制装配是更优选择。
第三,项目复杂度。涉及多专业密集交叉、异形空间、大量工艺设备接口的项目,BIM协同设计能避免大量现场冲突,预制的性价比更高。
第四,重复建设需求。如果企业有多个工厂、多条产线的标准化建设需求,预制模块可以复用设计和模具,规模效应明显。
如果项目面积很小、布局简单、工期充裕,传统方式也完全可以满足要求。选择的关键不是“哪种更先进”,而是“哪种更匹配项目的约束条件”。
六.方向明确,但仍有挑战
客观地说,BIM预制加工不是万能解法,它的落地也面临一些现实挑战。
一是产业链协同门槛。BIM预制要求设计方、加工厂、施工方在同一个数字平台上紧密协作。如果任何一方的数字化能力不足,模型数据就无法顺畅流转,精度优势会打折扣。
二是运输与现场条件限制。大型预制模块对运输道路、现场吊装空间有要求。一些改造项目或场地受限的项目,可能无法实现完全预制,需要采用“部分预制+部分现场”的混合模式。
三是标准体系仍在完善中。虽然行业内已经有不少模数和连接规范,但不同厂商之间的接口标准尚未完全统一,跨品牌模块的兼容性还存在改善空间。
从全球趋势看,洁净室建设的预制化、数字化比例正在持续提升。随着BIM工具的普及、工厂加工能力的升级和行业标准的完善,毫米级拼接、现场少切割甚至免切割将从“先进做法”逐步变成“行业标配”。
 华茂建筑